Machine à projeter l'enduit : réglages, distance et passes croisées
Régler une machine à projeter l'enduit : buse selon le grain, débit d'air, distance de lance au mur, vitesse de balayage et passes croisées.
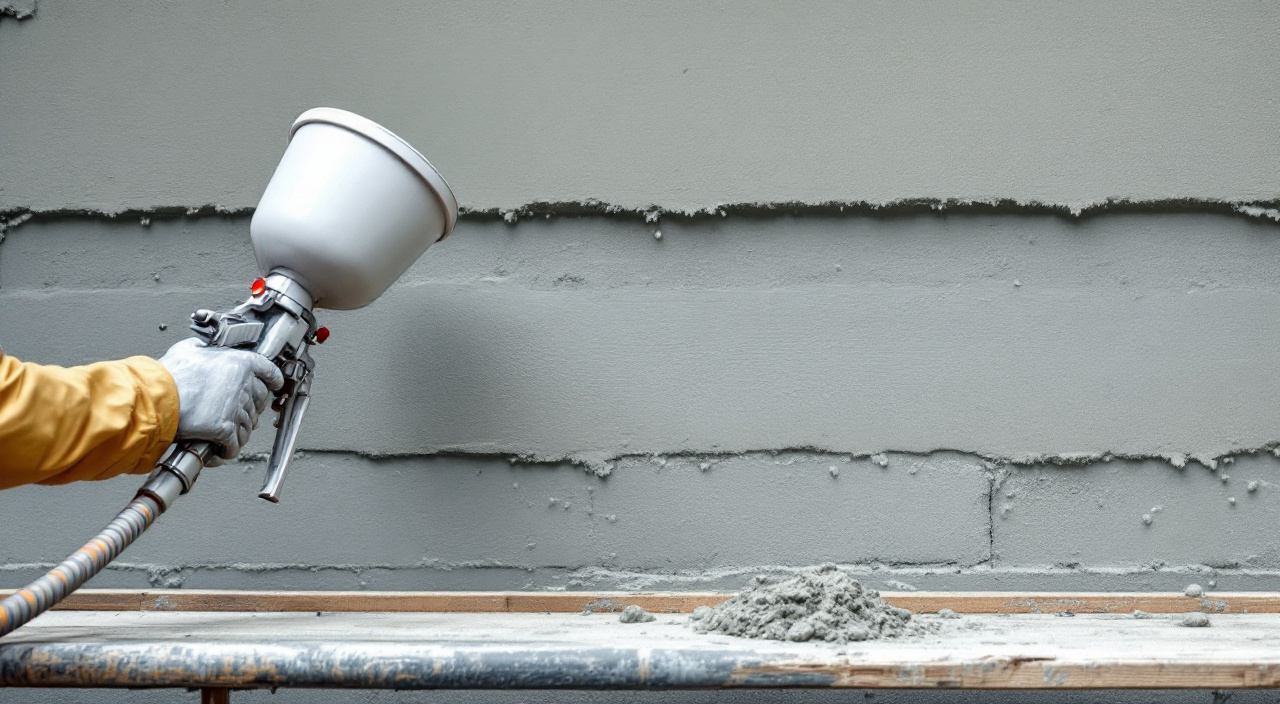
Une machine à projeter l'enduit se règle toujours dans le même ordre : la buse d'abord, l'air ensuite, la main en dernier. Le diamètre de buse se choisit sur le plus gros grain du mortier — trop petit, il bouche ; trop grand, la projection part par paquets. Le débit d'air se monte juste assez pour que le jet s'ouvre en cône régulier, et pas davantage. Ensuite seulement vient la conduite : lance perpendiculaire au mur, à une distance de l'ordre du demi-mètre, bras qui balaie à vitesse constante, chaque passe recouvrant la précédente sur environ un tiers de sa largeur.
Les passes croisées font le reste. Un balayage dans une seule direction laisse toujours un peigne d'épaisseur : des bandes chargées au centre, maigres sur les bords. On repasse donc la surface dans l'autre sens — horizontal puis vertical, ou l'inverse — en réduisant le débit sur la seconde passe. C'est ce croisement, bien plus que le réglage de la pompe, qui donne une épaisseur régulière sur un mur entier. Le reste de cet article détaille chacun de ces gestes, ce qui les dérègle, et ce qu'il faut lire sur le mur quand la projection sort trop mouillée ou trop sèche.
Ce que fait réellement une machine à projeter
Une machine à projeter n'invente rien. Elle transporte un mortier déjà gâché jusqu'à une lance, où un anneau d'air comprimé le disperse en cône. Deux organes travaillent en série et se règlent séparément : la pompe, qui fixe le débit de matière, et le compresseur, qui fixe la pression d'air à la buse. Presque tous les défauts de projection viennent d'un déséquilibre entre les deux, pas d'une panne.
Trop de matière pour l'air disponible : le jet reste étroit, lourd, il tombe en boules et charge le mur par plaques. Trop d'air pour la matière : le mortier s'atomise, une partie sèche en vol, l'autre rebondit. Le réglage juste est celui où le cône s'ouvre franchement dès la sortie de buse, sans bruit de crachotement, et où la matière arrive au mur encore pleine.
Il faut aussi accepter une évidence : la machine ne rattrape pas un mortier mal dosé ni un support mal préparé. Un mur qui boit inégalement, des zones décroûtées et d'autres non, un fond poussiéreux, et la projection la mieux réglée donnera un enduit inégal. La conduite de la lance suppose une préparation déjà faite dans les règles, un support homogène et humidifié selon les prescriptions du produit.
Le trajet du mortier compte autant que la buse. Une gâchée trop ferme force la pompe et fait chuter le débit en bout de tuyau ; une gâchée trop fluide arrive vite mais coule sur le mur. La longueur du tuyau joue de la même façon : plus il est long, plus la matière perd en régularité, et plus il faut de pression pour le même résultat. Un tuyau qui monte trois niveaux d'échafaudage ne se règle pas comme un tuyau posé à plat sur dix mètres.
Choisir la buse et régler l'air selon le grain
La buse est la pièce la moins chère de la machine et celle qui décide le plus. Elle donne la forme du cône, la vitesse d'arrivée de la matière et la taille des paquets projetés. Elle s'use, et une buse usée ne projette plus comme une neuve : le cône s'élargit mollement, l'épaisseur devient irrégulière, et on compense à tort en montant l'air.
Le diamètre suit le plus gros grain
La règle de métier est simple : le diamètre de buse se choisit en fonction de la granulométrie la plus grosse du mortier, avec une marge confortable. Un mortier de finition fin accepte une petite buse et donne un piqué serré. Un gobetis ou un corps d'enduit chargé demande une buse nettement plus ouverte, sous peine de bouchages à répétition.
Le sens de cette règle : un grain qui approche le diamètre de la buse ne passe pas seul, il s'accroche, un deuxième grain arrive, et le bouchon se forme en quelques secondes. On le sent tout de suite — la lance devient lourde, le jet se coupe, la pompe monte en pression. La fiche technique du mortier et la notice de la machine donnent l'appairage recommandé ; c'est le seul endroit où chercher la valeur exacte, elle change d'un produit et d'une machine à l'autre.
Un principe de conduite en découle : on ne change pas de buse en cours de couche. Si le grain change parce qu'on passe du corps d'enduit à la finition, on change de buse, on purge, et on refait un essai avant de reprendre le mur.
L'air ouvre le cône, il ne pousse pas la matière
L'erreur la plus fréquente est de traiter l'air comme un accélérateur. Il ne l'est pas. Son rôle est de fractionner le flux de mortier et de l'étaler en cône. Quand on manque d'épaisseur, le réflexe correct est de ralentir le balayage ou de monter le débit de matière, pas de pousser l'air.
Le réglage se fait par petites touches, sur une zone d'essai, pas directement sur la façade visible :
- On part d'un air modéré et on monte progressivement jusqu'à ce que le cône soit régulier et le bruit continu.
- Dès que le jet devient sifflant, sec, et que la poussière se met à voler autour de la lance, on est allé trop loin : on redescend.
- Le bon réglage se reconnaît au son autant qu'à l'œil. Un jet bien réglé fait un bruit régulier, sourd et continu, sans à-coups.
- On note mentalement le réglage retenu, pour le retrouver après une pause ou un changement de gâchée.
Le grain de finition visé fait partie de l'équation : un aspect écrasé, gratté ou taloché ne se prépare pas avec la même projection. Le choix d'aspect se décide bien avant la machine, et la conduite de la lance s'y adapte ensuite.
La distance et l'angle de la lance au mur
Deux paramètres se tiennent dans la main de l'opérateur, et aucun réglage machine ne les remplace : à quelle distance on tient la lance, et sous quel angle.
L'angle se règle une fois pour toutes : perpendiculaire au mur. Une lance inclinée projette de biais, la matière glisse au lieu de s'écraser, l'accrochage se fait mal du côté fermé de l'angle, et l'épaisseur devient asymétrique dans la bande. L'inclinaison arrive presque toujours par confort — un bras fatigué, un plancher d'échafaudage trop bas ou trop haut. C'est un signal : il faut régler la hauteur du plancher, pas l'angle du poignet.
La distance se tient dans une fourchette étroite, de l'ordre du demi-mètre pour la plupart des mortiers de façade, la notice du fabricant fixant la valeur pour son produit. Trop près, le cône n'a pas eu le temps de s'ouvrir : la matière arrive concentrée, l'épaisseur monte d'un coup, et l'excès de vitesse fait rebondir une partie du mortier. Trop loin, le cône s'élargit, la matière ralentit, elle perd de l'eau en vol et s'écrase mollement : l'accrochage devient médiocre et le rebond augmente encore.
Ce que trahit une distance mal tenue
Le mur le dit tout de suite, à condition de savoir lire :
- Trop près : bandes marquées, surépaisseurs qui coulent, projections en relief, beaucoup de matière au sol au pied de la zone travaillée.
- Trop loin : surface pauvre, grain écrasé et irrégulier, aspect poudreux, et une pellicule de fines qui recouvre tout l'échafaudage.
- Distance qui varie : c'est le défaut le plus courant et le plus visible en lumière rasante — des ondulations douces, régulièrement espacées, qui suivent le rythme du bras.
La constance vaut mieux que la précision. Une distance un peu trop grande mais tenue partout donne un enduit régulier ; une distance parfaite en moyenne mais variable donne un mur qui ondule. C'est pour cette raison que le poste de travail compte plus qu'on ne croit : il faut pouvoir tenir le bras dans la même position d'un bout à l'autre d'une bande.
La vitesse de balayage et le recouvrement des passes
Le balayage est un mouvement d'avant-bras régulier, ni un geste de peintre, ni un arrosage. Sa vitesse fixe l'épaisseur : à débit constant, plus le bras va vite, plus la couche est mince. C'est le seul réglage d'épaisseur disponible pendant la projection, et il vaut mieux jouer sur lui que sur le débit machine, qui met plusieurs secondes à se stabiliser.
Quelques principes de conduite qui tiennent sur tous les mortiers :
- Balayer en bandes, pas en zigzag libre. On avance par bandes parallèles, chacune recouvrant la précédente sur environ un tiers de sa largeur. Le recouvrement compense la perte d'épaisseur naturelle sur les bords du cône.
- Ne jamais s'arrêter la lance ouverte. Une seconde d'arrêt fait une surépaisseur qui se verra encore après finition. On coupe avant de s'arrêter, on rouvre en mouvement.
- Garder la même vitesse en montée et en descente. Le bras ralentit naturellement en fin de course ; c'est là que les surcharges se forment.
- Traiter les points singuliers avant ou après, jamais dans le mouvement de balayage. Autour d'un appui, d'un tableau de fenêtre ou d'une arête, on ferme et on reprend à part.
- Travailler par surfaces continues. On termine un pan de mur en une seule fois, jusqu'à une limite naturelle : arête, joint creux, descente d'eau. Une reprise en plein milieu d'une façade se voit toujours.
L'organisation du chantier découle de ce dernier point. Le découpage des zones de travail se décide avant de brancher la machine, en fonction de la trame de l'échafaudage et du temps ouvert du mortier. Un enduit qui commence à tirer ne se raccorde plus proprement.
Les passes croisées, et pourquoi une seule passe ne suffit pas
Une passe unique, même bien conduite, ne donne pas une épaisseur régulière. Le cône de projection dépose plus de matière au centre qu'aux bords ; le recouvrement d'un tiers atténue le défaut sans l'effacer. En lumière rasante, le résultat se lit comme un peigne : des lignes régulières, parallèles au sens du balayage.
Le croisement corrige cela. On projette une première passe dans un sens — le plus souvent horizontal, parce que le bras y est plus régulier — puis une seconde passe dans le sens perpendiculaire. Les creux de la première tombent sous les pleins de la seconde. L'épaisseur totale se répartit, et la surface devient assez plane pour recevoir une finition régulière.
Trois règles encadrent ce croisement :
- La seconde passe est plus légère que la première. On ralentit le débit ou on accélère le balayage. Elle égalise, elle ne recharge pas.
- Le délai entre les deux passes suit le produit. Certains mortiers se croisent frais sur frais, d'autres exigent un raidissement. C'est la fiche technique qui tranche, et le temps de séchage entre deux couches ne s'improvise pas au jugé.
- On ne croise pas pour rattraper une projection ratée. Si la première passe a coulé ou rebondi massivement, on corrige le réglage avant de croiser, sinon on empile deux défauts.
Contrôler l'épaisseur pendant qu'on projette
L'épaisseur ne se vérifie pas à la fin, elle se surveille en continu. Trois moyens simples, utilisables sans arrêter la machine :
Le repère physique d'abord. Des points de niveau, des règles, ou simplement les arêtes et les tableaux existants donnent une référence visible. Sur un mur nu et sans repère, poser quelques plots d'épaisseur avant de commencer évite de découvrir l'écart à la règle.
Le passage de règle ensuite, sur une bande témoin. Un coup de règle dans les deux sens sur le premier mètre carré dit immédiatement si le réglage donne l'épaisseur visée, et si le croisement suffit. C'est cinq minutes en début de couche, et c'est ce qui évite de refaire un pan entier.
L'œil en rasant enfin. On se met à un bout du mur, le regard presque parallèle à la surface, en profitant de la lumière du jour. Les ondulations qui ne se voient pas de face sautent aux yeux dans cette position, et se corrigent tant que le mortier est frais.
L'ensemble de la logique de couches — gobetis d'accrochage, corps d'enduit d'épaisseur, finition d'aspect — reste la même que le mortier soit projeté à la machine ou appliqué à la main. On la retrouve détaillée dans l'article sur l'enduit couche par couche, et c'est elle qui commande le nombre et l'ordre des passes.
Le mètre de recul en haut d'échafaudage
Une machine à projeter demande de la place derrière l'opérateur. Il faut pouvoir tenir la lance à bonne distance, bras tendu ou presque, et pouvoir reculer d'un pas pour vérifier ce qu'on vient de faire. Un plancher d'échafaudage trop étroit interdit les deux.
C'est la contrainte la plus concrète et la plus souvent oubliée au moment du montage. Sur un plancher étroit, l'opérateur travaille collé au mur : la distance de projection tombe sous le seuil utile, le cône n'a pas la place de s'ouvrir, et l'épaisseur devient irrégulière sans qu'on comprenne pourquoi. On accuse la machine ; c'est le plancher qui est en cause.
Trois conséquences pratiques :
- La largeur de plancher se décide avant le montage, en annonçant qu'on projettera à la machine. Ce n'est pas un détail : cela change parfois la configuration retenue et figure dans ce que le devis d'échafaudage doit contenir.
- La hauteur des planchers commande l'angle du poignet. Un niveau mal placé oblige à projeter en biais vers le haut ou vers le bas sur toute une bande. Mieux vaut un plancher intermédiaire de plus qu'une bande projetée de travers.
- Le tuyau doit être guidé, pas traîné. Un tuyau qui pend dans le vide tire sur la lance et fait varier la distance à chaque mouvement. On le remonte, on le cale, on le fait suivre le long du garde-corps.
Dans une cour étroite ou contre une limite de propriété, le recul manque parfois physiquement. Il faut alors accepter une lance plus courte, une buse adaptée, et souvent une projection en plusieurs passes plus légères plutôt qu'une couche pleine.
Lire la projection : trop mouillée ou trop sèche
Un opérateur expérimenté juge sa gâchée au bruit et au comportement de la matière sur le mur, avant même de regarder l'épaisseur. Les deux dérives sont symétriques et ne se corrigent pas de la même manière.
La projection trop mouillée
Elle s'annonce par un jet lourd, silencieux, qui arrive en paquets luisants. Sur le mur, la matière s'affaisse : les bords des bandes se rejoignent tout seuls, le grain disparaît, l'enduit coule au droit des surépaisseurs et forme des bourrelets en bas de bande. Autour des points singuliers, il pend.
Les causes se cherchent dans cet ordre : eau de gâchage excessive, support déjà saturé qui ne boit plus, ou débit de matière trop élevé pour la vitesse de bras. Ajouter de l'air ne corrige rien — cela projette la même eau plus fort.
Les conséquences vont au-delà de l'aspect. Un mortier trop mouillé perd en cohésion, retire davantage en séchant et se fissure plus volontiers. Les défauts qui apparaissent ensuite — faïençage, farinage, cloques — se lisent d'ailleurs comme des indices du geste initial, et l'article sur l'enduit neuf qui cloque, farine ou se fend en donne la grille de lecture.
La projection trop sèche
Elle se reconnaît au bruit : un jet sifflant, une poussière de fines qui vole autour de la lance et se dépose sur l'échafaudage. Sur le mur, la matière rebondit massivement — le tas au sol grossit vite — et ce qui reste accroche mal. La surface est râpeuse, le grain irrégulier, et le passage de règle décolle des plaques entières.
Les causes : gâchée trop ferme, air trop poussé, distance trop grande, ou support poussiéreux et absorbant qui pompe l'eau instantanément. Sur un fond très absorbant, une humidification préalable, selon ce que prescrit le produit, change tout.
Le rebond est le meilleur indicateur de réglage disponible sur un chantier. Une projection correcte laisse peu de matière au sol. Un tas qui grossit à vue d'œil au pied de la façade signifie que le réglage est faux, pas que le mortier est mauvais.
Un point à trancher tout de suite : le mortier tombé au sol ne se remonte pas dans la machine. Il a perdu son eau, il a pris de la poussière, du sable et parfois de la terre. Il ne fait plus le même produit, et il fera un point faible dans la façade.
Le rinçage du tuyau entre deux gâchées
C'est le geste qui décide de la fin de journée. Un tuyau mal rincé prend en masse, et il faut alors le vider mètre par mètre ou le perdre.
Entre deux gâchées, la règle est de ne jamais laisser le mortier à l'arrêt dans le tuyau. Tant que la machine tourne, la matière reste en mouvement. Dès qu'on s'arrête plus que quelques minutes — une pause, un déplacement d'échafaudage, une attente de livraison — la question se pose : soit on vide la ligne, soit on la remet en mouvement régulièrement.
La séquence classique tient en quelques gestes, à adapter à la notice de la machine :
- Vider la trémie avant qu'elle ne se remplisse à nouveau, pour ne pas mélanger deux gâchées d'âge différent.
- Pousser ce qui reste dans le tuyau, matière comprise, jusqu'à ce que la lance ne sorte plus que de l'eau claire ou de l'air.
- Rincer à l'eau, en faisant passer le volume nécessaire pour que le tuyau ressorte propre sur toute sa longueur — un tuyau long demande plus que ce qu'on croit.
- Nettoyer la buse et l'anneau d'air séparément. C'est là que les résidus durcissent en premier et que le cône se déforme silencieusement le lendemain.
- Ne pas laisser d'eau stagnante dans la ligne avant une nuit de gel ; on purge à l'air.
Un point important pour la qualité de la façade : après un rinçage, les premiers litres qui sortent sont dilués. On ne les projette pas sur le mur. On les envoie au seau, on attend que la matière revienne pleine, et on reprend. Un enduit démarré sur du mortier délavé fait une zone plus faible, souvent invisible le jour même, et qui apparaît quelques mois plus tard sous forme de tache ou de farinage localisé.
Le changement de produit impose la même rigueur. Passer d'un corps d'enduit à une finition, ou d'un mortier à un autre liant, demande une ligne réellement propre. Un fond de tuyau qui se mélange à la finition modifie sa teinte et sa prise, et ce genre de défaut se voit sur toute la hauteur de la bande concernée.
Questions fréquentes
À quelle distance faut-il tenir la lance d'une machine à projeter ?
De l'ordre du demi-mètre pour la plupart des mortiers de façade, la valeur exacte étant donnée par la notice de la machine et la fiche technique du produit. Ce qui compte encore plus que la valeur, c'est la constance : une distance tenue à l'identique sur toute une bande donne un enduit régulier, une distance qui varie donne des ondulations visibles en lumière rasante. La lance se tient perpendiculaire au mur, jamais de biais.
Pourquoi projeter en passes croisées plutôt qu'en une seule passe ?
Parce qu'un cône de projection dépose plus de matière en son centre qu'à ses bords. Une seule direction de balayage laisse donc des bandes plus épaisses au milieu et plus maigres sur les côtés, même avec un bon recouvrement. La seconde passe, projetée perpendiculairement à la première et plus légère, comble les creux de la première et rend l'épaisseur homogène. C'est ce qui permet ensuite une finition régulière.
Comment savoir si le mortier est trop mouillé ou trop sec à la projection ?
Au bruit et au rebond. Trop mouillé : jet lourd et silencieux, matière luisante qui s'affaisse, bourrelets en bas de bande, grain qui disparaît. Trop sec : jet sifflant, poussière de fines qui vole, rebond massif au sol, surface râpeuse qui accroche mal. Le tas de matière au pied du mur est l'indicateur le plus honnête : s'il grossit vite, le réglage est faux.
Quelle buse choisir selon le grain de l'enduit ?
Le diamètre se choisit sur le plus gros grain du mortier, avec une marge suffisante pour qu'aucun grain ne vienne s'accrocher au passage. Un mortier fin de finition accepte une petite buse, un gobetis ou un corps d'enduit chargé en demande une nettement plus ouverte. L'appairage exact figure dans la notice de la machine et dans la fiche du produit ; il change d'un couple machine-mortier à l'autre. On change de buse quand on change de produit, jamais en cours de couche.
Faut-il rincer le tuyau à chaque gâchée ?
Pas systématiquement entre deux gâchées enchaînées sans interruption, tant que la matière reste en mouvement. Mais dès qu'un arrêt dépasse quelques minutes, dès qu'on change de produit, et impérativement en fin de journée, la ligne se vide et se rince entièrement, buse et anneau d'air compris. Après rinçage, les premiers litres dilués partent au seau : projetés sur le mur, ils font une zone faible qui se révèle des mois plus tard.